
Апарати контактного стикового зварювання для з'єднання металів
Високоточні системи контактного зварювання, розроблені для безперервного з’єднання стрижнів, дроту, труб і металевих профілів.


Категорія Вступ
Контактне стикове зварювання — це процес твердотільного термомеханічного з’єднання, який використовується для з’єднання металевих компонентів впритул без присадочного матеріалу. Затиснуті заготовки вирівнюються під дією осьової сили, тоді як струм низької напруги та високої сили струму проходить через межу стикування. Результуючий контактний опір генерує локалізоване тепло, пластифікуючи матеріал перед тим, як осьовий удар зсуву сформує з’єднання. Цей процес застосовується до безперервних виробничих ліній, що обробляють круглі прутки, дріт, плоскі смуги та конструкційні профілі, де міцність на розрив має відповідати основному металу. Вибір обладнання безпосередньо залежить від площі поперечного перерізу заготовки, електро- і теплопровідності матеріалу, необхідної сили висадки.
Як працює контактне стикове зварювання
Цикл зварювання ґрунтується на скоординованій подачі електричної енергії та застосуванні механічної сили:
Затиск і вирівнювання:
Кінці заготовки надійно затискаються в губки електрода з мідного сплаву, вирівнюючи поверхню та запобігаючи бічному зміщенню під навантаженням.
Поточне припинення та утримання:
Струм відключається під час затискання та тиску кування, щоб стабілізувати структуру зерна під час охолодження перед випуском.
Поточна концентрація:
Електричний струм протікає через стикаються грані. Оскільки контактний опір поверхні розділу значно вищий, ніж опір основного металу, теплова енергія концентрується саме на межі з’єднання, швидко підвищуючи температуру поверхні розділу.
Осадка та підробка:
Коли матеріал досягає діапазону пластичного кування, осьовий тиск з’єднує кінці разом. Це механічне зміщення видаляє розплавлені оксиди, домішки та надлишок матеріалу, утворюючи чистий металургійний зв’язок.
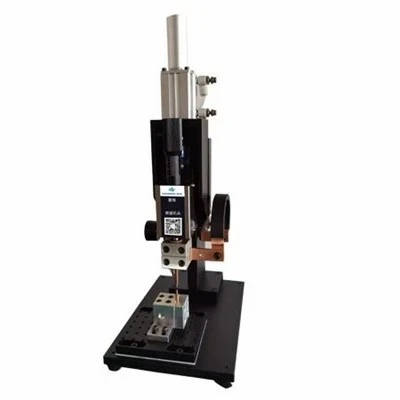
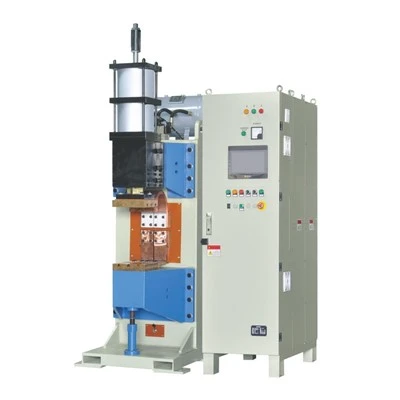
Апарати контактного зварювання змінним струмом:Працює від стандартних трансформаторів змінного струму, призначених для стандартного з’єднання дроту та прутка з вуглецевої сталі зі стабільною вихідною енергією.
Інвертор середньої частоти (MFDC) для стикового зварювання:Використовуйте високочастотне інверторне регулювання для забезпечення точного контролю енергії, коротших циклів зварювання та збалансованого трифазного електричного навантаження, що підходить для алюмінію, мідних сплавів і легованої сталі.
Пневматичні затискні стикові зварювальні машини:Використовуйте пневматичні циліндри для швидкого повторюваного захоплення заготовки та стабільної сили затиску під час високочастотних виробничих змін.
Апарати стикового зварювання з сервоприводом:Інтегруйте високоточні серводвигуни та лінійні кодери для контролю переміщення, швидкості та відстані зсуву з точною повторюваністю розмірів.
Зварювальні машини для прутків і профілів для важких навантажень:Побудований з жорсткими литими рамами та гідравлічними затискними механізмами для обробки великих площ поперечного перерізу прутків конструкційної сталі та важких промислових профілів.
Додатки
Лінії креслення дроту та прутка:
Безперервне з’єднання рулонів для обробки сталевого, мідного та латунного дроту.
01
Автомобільні компоненти:
Твердотільні з’єднання кільцевих заготовок, трубчастих конструкційних вузлів і компонентів рульового керування.
02
Виготовлення інструменту:
Наплавлення ріжучих головок із швидкорізальної сталі на хвостовики з вуглецевої сталі для свердел, розгорток і безперервних стрічкових пилок.
03
Апаратні та промислові обручі:
Виготовлення замкнутих металевих кілець, ручок, конструкційних дротяних каркасів.
04
Ключові фактори вибору
Площа поперечного перерізу:
Вимірюється в квадратних міліметрах ($mm^2$), визначаючи необхідну потужність трансформатора в кВА та вторинний вихідний струм.
01
Властивості матеріалу:
Електропровідність, питомий термічний опір і діапазон пластичної деформації визначають витрати енергії та необхідні профілі сил кування.
02
Стан торця:
Площинність, прямокутність і чистота поверхні перед затисканням впливають на рівномірність контактного опору.
03
Сила затиску та зсуву:
Потужність механічної сили, необхідна для надійної фіксації заготовки та забезпечення достатнього тиску кування без ковзання.
04
Вимоги до сумісності:
Цільова межа міцності на розрив, межі втоми та допуски на зварювальне видалення.
05
Електродні губки:Спеціально виготовлені профілі губок із мідного сплаву, які відповідають певним діаметрам стрижня, розмірам труб і геометричним перетинам.
Затискні механізми:Пневматичні, гідравлічні або перекидні конфігурації, розроблені для конкретних навантажень захоплення.
Контроль переміщення:Інтегровані лінійні кодери та цифрові монітори для точного вимірювання ходу висадки в реальному часі.
Інтеграція обробки матеріалів:Ручні ковзаючі кріплення, пневматичні напрямні вирівнювання або автоматизовані інтерфейси завантаження.
Системи видалення спалаху:Інтегровані леза для обрізки, інструменти для протягування або шліфувальні насадки для видалення зовнішніх задирок зварних швів одразу після циклу висадки.
FAQ

Обговоріть свої вимоги до стикового зварювання металу
Щоб отримати детальну технічну конфігурацію, надішліть свої креслення деталей, специфікації матеріалів, зразки фотографій, цільову виробничу потужність і вимоги до механічних характеристик.
[ Запит технічної пропозиції ]
Ми є одним із найдосвідченіших виробників і постачальників машин для контактного зварювання в Китаї. Завдяки професійній виробничій команді ми пропонуємо широкий асортимент продукції найвищої якості. Будь ласка, не соромтеся купувати апарати для контактного стикового зварювання на замовлення за конкурентоспроможною ціною на нашому заводі.