
Апарати для контактного зварювання дроту та металу
Високоточні системи опорного зварювання дротом, розроблені для забезпечення стабільної електричної безперервності та механічної міцності з’єднань дроту та металевих компонентів.


Категорія Вступ
Цілісність дроту безпосередньо впливає на електричні характеристики та механічну міцність промислових вузлів. Зварювання контактним дротом використовує локальне нагрівання електричним опором і прикладену силу електрода для з’єднання конфігурацій дріт-дрот, дріт-термінал або дріт-листовий метал без наповнювачів. Вибір обладнання залежить від діаметра дроту, кількості ниток, тепло- та електропровідності, температур плавлення та необхідних порогів розтягування. Точне замкнуте керування зварювальним струмом, синхронізацією імпульсів і силою затиску запобігає здавленню провідника, випалюванню поверхні або недостатньому зварюванню між поверхнями.
Методи зварювання
Наскрізне стикове зварювання:
Вирівнює та з’єднує кінці дроту вздовж однієї осі за допомогою тиску зсуву та локалізованого струму опору для безперервної подачі котушки або ремонту жил.
Перехресне зварювання:
Концентрує струм у пересічних або перпендикулярних точках контакту дроту для створення суцільних зварювальних з’єднань у дротяній сітці, сітках і каркасних структурах.
Паралельне зварювання внапуск:
Запобіжники багатожильних проводів, плетених мідних шунтів або тонкого літц-дроту безпосередньо на плоских шинах, контактних виступах або клемах з листового металу під контрольованим розподілом сили.
Контактне зварювання з підтримкою обжиму:
Поєднує в собі механічне опресовування з наступним резистивним зварюванням для усунення контактного опору та протистояння сильній механічній вібрації в автомобільних і розподільчих кабелях.
Типи машин
Машини для стикового зварювання дроту:
Компактні пристрої, створені для осьового стикового з’єднання сталевих, мідних, латунних і легованих дротів перед операціями волочіння або складання.
Апарати для зварювання багатожильного та плетеного дроту:
Надпотужні машини, оснащені широкими, контурними електродами для консолідації вільних дротяних ниток у суцільні кінцеві кінці без зношування.


Апарати для мікрозварювання тонкого дроту:
Прецизійні джерела живлення (інвертор постійного струму або конденсаторний розряд), що подають короткочасні енергетичні імпульси з низьким тепловим впливом для делікатних інструментів і електронних проводів.
Станції для зварювання поперечної дротяної сітки:
Багатоелектродні та пневматичні індексуючі машини, призначені для одночасного виконання кількох зварних швів перетину дроту в структурних каркасах.
Мідні плетені шунти та заземлюючі стрічки:
Гнучкі провідні вузли, які використовуються в розподільних шафах, акумуляторних блоках і важкій техніці.
Нагрівальний елемент в зборі:
Нікель-хром (NiCr) і залізо-хром-алюміній (FeCrAl) дроти опору, приєднані до електричних з’єднувальних контактів у промислових нагрівачах і приладах.
Автомобільні джгути та клеми живлення:
Мідні та алюмінієві провідники великого калібру, під’єднані до силових клем, піддаються термічним циклам і фізичним навантаженням.
Підключення проводів датчика та приладу:
Проводи термопар і дроти датчиків, з’єднані з контактними штифтами з низьким нагріванням для збереження фізичних властивостей матеріалу.
Дротова сітка та каркасні вузли:
Внутрішні стійки для приладів, опорні решітки для фільтрів і промислові дротяні кошики вимагають жорсткого вирівнювання з’єднань.
Калібр дроту та площа поперечного перерізу:Визначає необхідну потужність вторинного трансформатора в кВА, діапазон вихідного струму та вимоги до тиску електродів.
Кількість ниток і геометрія:Конфігурації багатожильних і плетених проводів вимагають спеціальних контурів електродів для забезпечення рівномірного розподілу струму по всіх окремих нитках.
Пари матеріалів:Для з’єднання різнорідних металів (наприклад, міді з нікелем або латуні зі сталлю) потрібні програмовані багатоступінчасті імпульси струму, щоб збалансувати різну електричну та теплопровідність.
Стан поверхні та покриття:Оксидні шари, покриття або ізоляція емалі визначають необхідні профілі зусилля, цикли передімпульсного нагрівання або вимоги до механічного зняття зрізу.
Спільні цілі ефективності:Встановлені порогові значення сили розтягування, максимальні межі падіння напруги в мікроомах і розмір зварювального зварювального з’єднання визначають точність керування машиною.
Параметри налаштування
Пристосування для вирівнювання та позиціонування проводів:Затискні блоки з V-подібними пазами, керамічні напрямні для дроту та самоцентруючі механічні губки для збереження геометричної концентричності під час зварювання.
Системи контролю затиску та сили:Прес-головки з пневматичним або сервоприводом забезпечують програмовані профілі зусилля, адаптовані до м’якої міді або крихких дротяних сплавів.
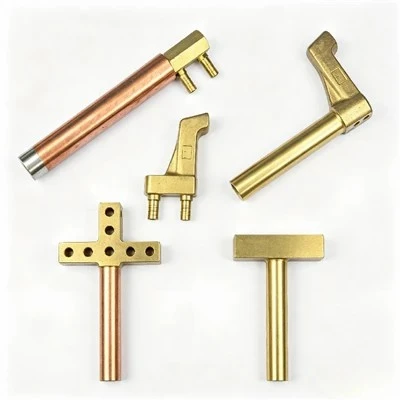
Електродні сплави та профілі:Спеціально виготовлені наконечники електродів із хромо-цирконієвої міді (CuCrZr) або вольфрамово-мідної міді (WCu) із спеціальними радіусами або канавками, що відповідають певній формі дроту.
Автоматизація та обробка деталей:Інтегровані лінійні індексуючі слайди, поворотні столи та роботизовані кінцеві інтерфейси для автоматизованого складання великих обсягів.
Внутрішній моніторинг якості:Контролери зварювання, які відстежують динамічні криві опору, зміщення струму та падіння напруги під час кожного циклу зварювання, щоб миттєво виявляти невідповідні з’єднання.
FAQ

Надішліть специфікації дроту та зразки для оцінки процесу
Надішліть технічні креслення дротів, описи матеріалів, зразки фотографій, цільову погодинну продуктивність і вимоги до якості, щоб отримати оцінку технічної здійсненності та індивідуальну конфігурацію обладнання.
[Запит на технічну оцінку та пропозицію процесу]
Ми є одним із найдосвідченіших виробників та постачальників апаратів для зварювання опорним дротом у Китаї. Завдяки професійній виробничій команді ми пропонуємо широкий асортимент продукції найвищої якості. Не соромтеся купувати апарати для зварювання опорним дротом на замовлення за конкурентоспроможною ціною на нашому заводі.